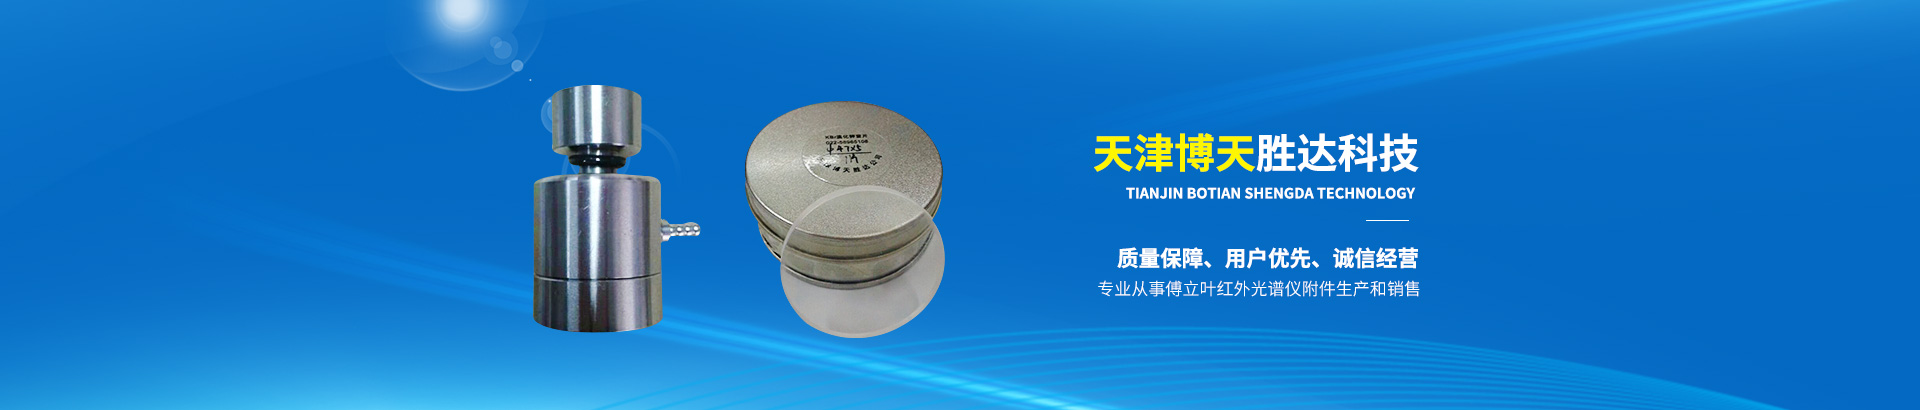
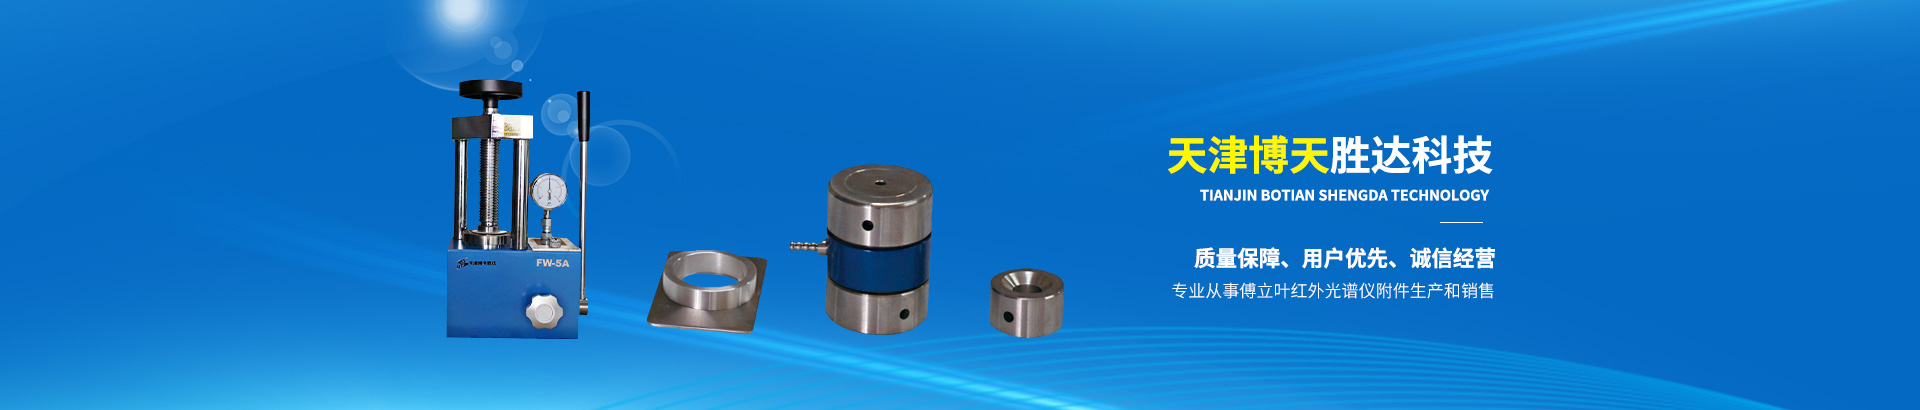
傅立叶压片模具是傅里叶变换红外光谱分析中用于固体粉末制样的核心工装,承担着将样品与溴化钾等稀释剂压制为均匀透明薄片的重要任务。其性能不仅影响样片的光学透过性,也直接关系到光谱基线稳定性、特征峰强度和检测重复性。作为连接样品制备与光谱采集的关键环节,傅立叶压片模具需要在尺寸精度、材料硬度、表面光洁度和耐压稳定性之间取得平衡。

一、基本结构与工作原理
该模具通常由模套、上冲头、下冲头及必要的脱模部件组成。模套提供承压腔体,上、下冲头共同形成成型空间,并在压片机施加的压力作用下完成粉末压制成型。
其工作过程可概括为:将干燥研磨后的样品与溴化钾混合粉体装入模腔,通过压片机施加稳定压力并保持一定时间,使粉体在高压下发生致密化,形成厚度均匀、表面平整的透明或半透明压片。压制完成后,压片可直接用于红外透射测试,或通过脱模机构取出后置于样品架中检测。
在这一过程中,模具的同心度、冲头端面平面度、模腔内壁光洁度以及配合间隙,都会影响压片密度、边缘完整性和透光均匀性。任何细微的表面缺陷或配合偏差,都可能转化为光谱中的散射噪声或基线漂移。
二、材质与几何精度决定制样质量
傅立叶压片模具的选材需兼顾硬度、耐磨性、抗腐蚀性和加工精度。常见材质包括高硬度合金工具钢、硬质合金及表面处理后的模具钢。高硬度材料能够减少冲头端面磨损,延长使用寿命;良好的表面光洁度则有助于降低脱模阻力,减少压片表面划痕。
几何精度方面,模腔内径决定压片直径,冲头与模腔之间的配合间隙影响粉末泄漏风险和脱模顺畅度。冲头端面平面度不足会导致压片厚度不均,进而影响红外光透过路径的一致性。对于需要高频制样或压制硬质粉体的场景,模具材料应优先选择耐磨性更高、抗压强度更稳定的类型。
同时,模具尺寸需与压片机、红外光谱仪样品架相匹配。常规傅立叶红外压片多采用小直径压片规格,模具外径、腔体深度和冲头长度都应在设备允许范围内,避免因安装偏差造成压力分布不均或设备干涉。
三、脱模方式与使用场景匹配
傅立叶压片模具通常可分为脱模型与免脱模型。脱模型模具在压制完成后需将压片从模腔中顶出,适用于对样品转移和后续测试流程有明确要求的场景;免脱模型模具则在压制后可将含样片的模体直接放入光谱仪样品仓,减少搬运过程中的破损风险。
脱模型模具对配合间隙和表面抛光要求更高,若间隙过大易出现边缘松散,间隙过小则可能造成卡模。免脱模型模具更注重模体尺寸与仪器样品架的适配性,同时也要求模体本身具备足够的尺寸稳定性和表面清洁度,以免引入额外吸收或散射干扰。
在选型时,应结合样品量、制样频次、压片厚度要求以及仪器接口规格进行综合判断。对于批量检测、方法验证或数据一致性要求较高的实验室,模具的重复定位精度和压力承载稳定性尤为重要。
四、维护要点与使用寿命管理
傅立叶压片模具属于精密工装,其寿命不仅取决于材料本身,也与日常使用和维护密切相关。溴化钾等稀释剂具有较强吸湿性,残留粉末若未及时清理,可能吸潮结块并对模具表面造成腐蚀或磨损。
使用后应及时以无水乙醇或适宜溶剂擦拭冲头和模腔,避免使用硬质工具刮擦工作面。长期存放前应保持模具干燥,并可涂覆薄层防锈油,使用前需清洁,防止油污影响压片透光性或污染样品。
压力控制同样不可忽视。超过模具额定承压范围会导致冲头变形、模腔磨损甚至压片碎裂。建议结合压片机压力显示进行规范操作,保持升压、保压和泄压过程平稳,避免冲击性加载。
五、结语
傅立叶压片模具虽结构紧凑,却是红外光谱制样链条中不可忽视的关键部件。其材质选择、加工精度、脱模方式与维护水平,共同决定了压片质量与检测数据的可靠性。随着实验室对制样一致性、设备兼容性和使用寿命要求的提升,模具正朝着更高硬度、更优表面质量、更稳定尺寸适配的方向发展。科学选型与规范管理,有助于提升制样效率,降低耗材损耗,为傅里叶红外光谱分析提供更加稳定可靠的前端支持。